


Наша компания производит различные типы дробеструйных машин,
включая гусеничные дробеструйные машины, дробеструйные машины с крюком, дробеструйные машины проходного типа, автоматические дробеструйные машины и т. д.
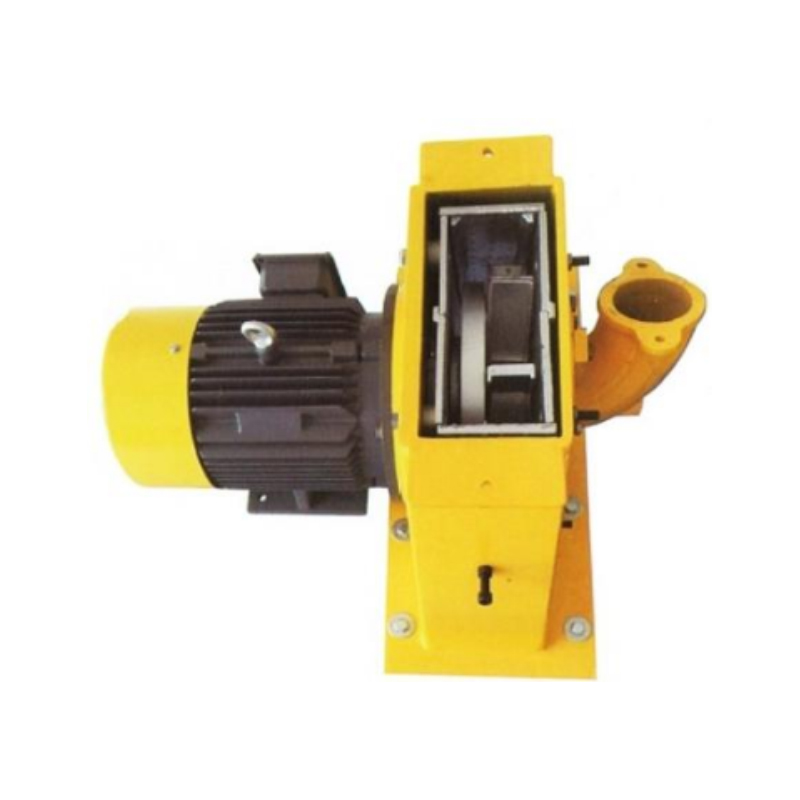
Высокоэффективная дробеструйная машина
Дробеструйная машина является ключевой частью очистного оборудования. Дробеструйное оборудование широко используется при очистке отливок песком, ...
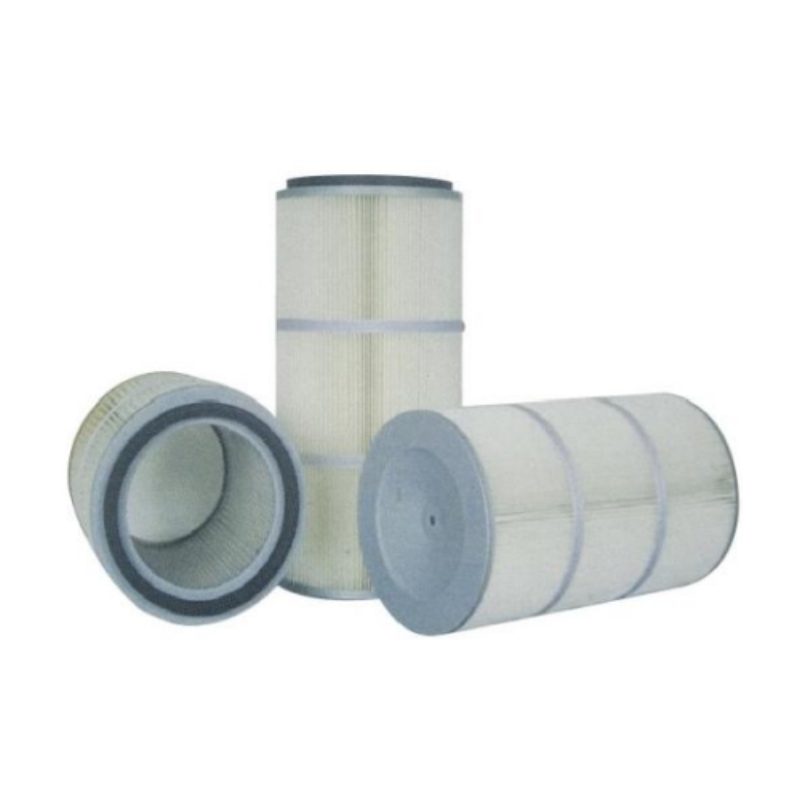
Пылеуловители Фильтрующие картриджи
Стандартные структурные характеристики: Композитное волокно/композитное волокно + смешанный фильтрующий материал из стекловолокна Описание произ...
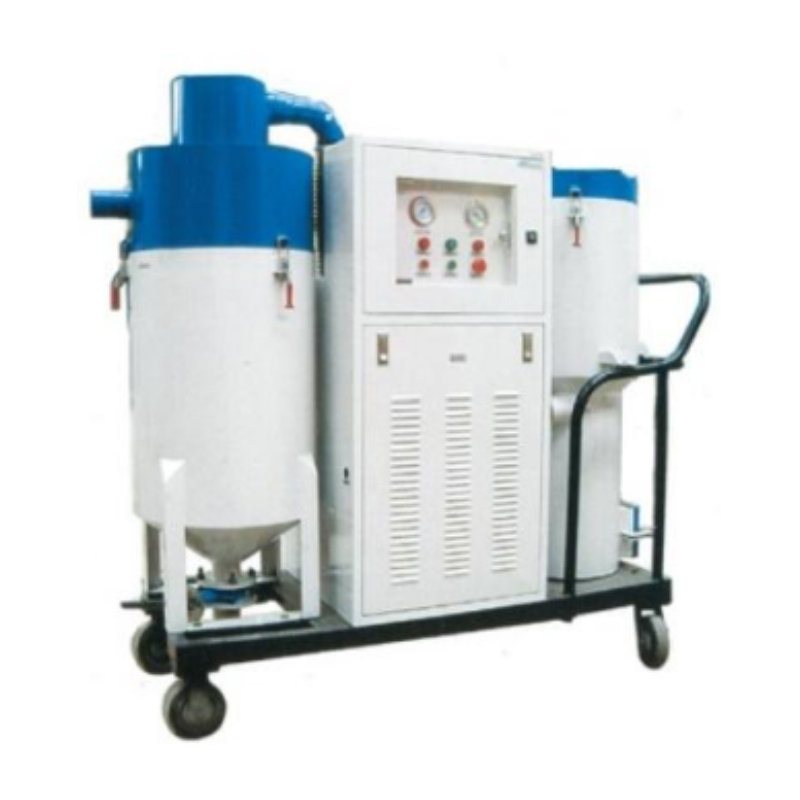
Система всасывания песка
Вакуумная машина для всасывания песка – это вакуумное транспортное оборудование, специально разработанное для извлечения и транспортировки ...
Высокоэффективная дробеструйная машина
Дробеструйная машина является ключевой частью очистного оборудования. Дробеструйное оборудование широко используется при очистке отливок песком, ...
Пылеуловители Фильтрующие картриджи
Стандартные структурные характеристики: Композитное волокно/композитное волокно + смешанный фильтрующий материал из стекловолокна Описание произ... 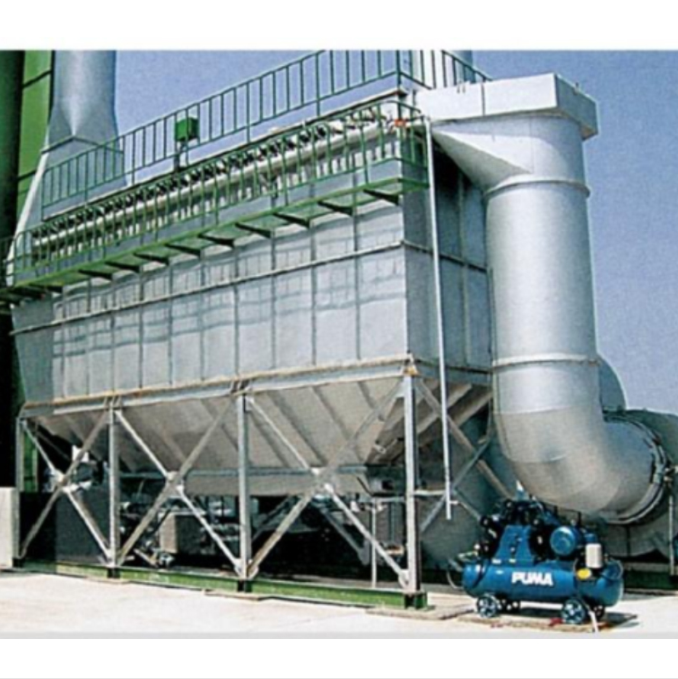
21
09/2026Как подобрать пылеуловитель: объём вентиляции от 5 000 до 26 500 м³/ч и три типа аппаратов
Пылеуловитель к дробеструйной машине чаще всего заказывают «в комплекте», по привычке или по принципу «чтобы хватало». Потом выясняется, что у двух соседних моделей одной серии потребность по воздуху различается в полтора раза — и одна из машин работает с недососом. Правильнее считать от обратного: сначала берём объём вентиляции самой машины, потом под него подбираем аппарат. Ниже — реальные цифры по двум сериям наших проходных машин и разбор трёх типов пылеуловителей, которые есть в каталоге. Содержание Откуда брать исходную цифру: объём вентиляции машины Q48 и Q38: шесть моделей, шесть разных значений Почему у «старшей» модели объём меньше Три типа пылеуловителей: чем отличаются Мокрый пылеуловитель: как работает труба Вентури Четыре ситуации, где тип выбирают неправильно Чего нет на страницах каталога и что запросить Что смотреть при приёмке и в первые месяцы Семь строк спецификации Откуда брать исходную цифру: объём вентиляции машины В каждой карточке проходной дробеструйной машины есть строка «объём вентиляции» в м?/ч. Это то количество воздуха, которое машина должна отсасывать, чтобы в рабочей камере держался подпор и пыль не выбивало в цех через дверные проёмы и загрузочные окна. Пылеуловитель подбирается по этой цифре, а не по габариту машины и не по её серийному номеру. Ошибка стоит дорого в обе стороны. Аппарат с меньшей производительностью не удержит подпор: пыль пойдёт в цех, а абразив начнёт уноситься из камеры, что сразу видно по расходу. Аппарат с большим запасом — это лишние деньги за покупку, лишняя площадь и лишняя мощность вентилятора, которая будет тратиться каждый час работы. Q48 и Q38: шесть моделей, шесть разных значений СерияМодельДробеструйная обработка, кг/минОбъём вентиляции, м?/чМощность машины, кВт Q48 (цепной шаг)Q483H2×2505 00052,8 Q48Q485H4×25010 48083,15 Q48Q4810H6×25014 500114,72 Q38 (непрерывная, цепная)Q384×25018 000— Q38Q3846×25026 500— Q38Q3855×25023 700— Разброс внутри одной серии Q48 — от 5 000 до 14 500 м?/ч, то есть почти втрое. Одна и та же «серия» не означает одну и ту же потребность по воздуху. Почему у «старшей» модели объём меньше В таблице Q38 есть место, которое регулярно читают неправильно: Q384 — 26 500 м?/ч, а Q385 — 23 700 м?/ч, хотя номер больше. Причина в конфигурации: у Q384 установлено 6 дробемётов по 250 кг/мин, у Q385 — 5 по 250 кг/мин. Больше дробемётов — больше пыли и больше воздуха, который нужно отвести. Номер модели здесь означает исполнение, а не «мощнее/слабее». Практический смысл один: заказывать пылеуловитель по названию серии нельзя. Нужна строка «объём вентиляции» именно из паспорта конкретной машины с конкретным числом дробемётов. Если вы меняете число дробемётов при модернизации, объём воздуха меняется вместе с ним, и старый пылеуловитель может перестать справляться. Три типа пылеуловителей: чем отличаются Мешочный (рукавный). Пылеуловители мешочного типа рассчитаны на большой объём воздуха при высокой эффективности очистки и низкой концентрации на выбросе. Оборудование стабильно, расход сжатого воздуха на регенерацию невысокий, площадь — сравнительно небольшая. Применяется в металлургии, машиностроении, химической промышленности и производстве стройматериалов; для дробеструйных и пескоструйных цехов это наиболее распространённое решение. Картриджный. Фильтрующий картриджный пылеуловитель — обязательный элемент экологического контура дробеструйных и пескоструйных участков; по нашим данным, концентрация пыли на выбросе у него не более 20 мг/м?. Картридж даёт большую площадь фильтрации на единицу объёма, поэтому при дефиците площади — например, при реконструкции существующего цеха — картриджный аппарат обычно выигрывает у рукавного. Плата за это — стоимость сменных картриджей выше стоимости рукавов. Мокрый. Мокрый пылеуловитель улавливает пыль жидкостью, а не тканью: пыль смачивается и уходит в шлам. Это снимает вопрос о горючей пыли и о замене фильтровальных материалов, но добавляет вопрос воды. Мокрый пылеуловитель: как работает труба Вентури Принцип такой: перед тем как запылённый поток по касательной попадает в сепаратор, он проходит через горловину Вентури, куда распыляется промывочная жидкость. В горловине поток резко ускоряется, жидкость испаряется, и относительное движение воздуха и жидкости обеспечивает их полное смешивание — пыль и загрязнения собираются каплями. Затем в высокоскоростном центробежном капельном сепараторе капли шлама отделяются от воздушного потока, очищенный воздух выходит через центральную трубу к вентилятору на стороне чистого воздуха, а отделённый шлам собирается отдельно, по своим характеристикам. Обратите внимание на то, что следует из схемы: аппарат выдаёт не сухую пыль в бункер, а шлам. Значит, нужен отвод и схема обращения с ним — это отдельная строка в проекте, а не «мелочь при монтаже». Четыре ситуации, где тип выбирают неправильно Нет ливневки и водоотведения. Мокрый аппарат образует шлам, который надо отводить и вывозить. Без организованного сброса он превращается в проблему на полу. Неотапливаемый цех в холодном климате. Вода в мокрой схеме замерзает; при отрицательных температурах в зоне оборудования нужны меры против замерзания, иначе аппарат простаивает всю зиму. В газе есть масляный туман или влага. Для рукавного фильтра это плохой режим: рукава замасливаются и теряют проницаемость, регенерация перестаёт помогать. Здесь выбирают мокрую схему либо ставят предварительный отделитель капель и масла. Жёсткий дефицит площади при реконструкции. При прочих равных картриджный аппарат компактнее, но сменные элементы дороже. Если площадь есть, рукавный вариант дешевле в эксплуатации. Чего нет на страницах каталога и что запросить На страницах пылеуловителей приведены назначение, принцип действия и область применения. Там нет таблицы с производительностью по воздуху, площадью фильтрации и скоростью фильтрации — эти величины считаются под конкретный объект, и усреднять их нельзя. То же касается фактической концентрации на выбросе: она подтверждается замером на смонтированном аппарате. Что имеет смысл запросить перед оплатой: Расчёт подбора под ваш фактический объём воздуха (не «под серию», а под значение из паспорта машины). Площадь фильтрации и скорость фильтрации — по ним видно, есть ли запас или аппарат подобран впритык. Тип и материал фильтровального элемента, его ресурс и стоимость замены. Расход сжатого воздуха на регенерацию — эта цифра потом ежемесячно попадает в счёт за электричество. Схему обращения с уловленным: бункер с выгрузкой в тару, шнек, или шламовая схема с отводом. Исполнение по климату, если цех холодный или аппарат стоит на улице. Что смотреть при приёмке и в первые месяцы Подпор в камере. Если при закрытых дверях пыль всё равно выходит в цех через проёмы, производительности по воздуху не хватает — проверьте фактический расход и соответствие паспорту машины. Унос абразива. Рост расхода дроби при неизменном режиме часто означает не износ зерна, а то, что пылеуловитель тянет сильнее, чем нужно, и уносит годный абразив в отходы. Дифференциальное давление на фильтре. Быстрый рост перепада после регенерации — признак того, что фильтровальный элемент не соответствует характеру пыли: замасливание, либо подсос влаги. Регламент обслуживания. Ресурс рукавов и картриджей, периодичность регенерации и выгрузки уловленного должны быть зафиксированы до сдачи, а не выясняться по факту остановки. Ещё один момент, который лучше оговорить заранее: замер концентрации на выбросе делается на смонтированном и работающем аппарате. Значение «не более 20 мг/м?» для картриджного фильтра — это характеристика решения в рабочем режиме, а не цифра, которую можно обещать до пуска. Требуйте замер после выхода на режим и фиксируйте его в акте. Семь строк спецификации Объём вентиляции машины, м?/ч — берётся из паспорта машины, а не из названия серии. Число дробемётов и их производительность: при изменении конфигурации объём воздуха меняется. Тип аппарата: рукавный, картриджный или мокрый. Характер пыли: сухая абразивная, с масляным туманом, с влагой. Наличие водоотведения и схема обращения со шламом — для мокрого исполнения. Температурный режим помещения и исполнение по климату. Доступная площадь и высота по месту установки: при ограничении по площади картриджное исполнение обычно предпочтительнее рукавного. Подобрать аппарат проще по машине, с которой он будет работать: пришлите модель — например, дробеструйную машину с цепным шагом серии Q48, дробеметную машину непрерывного действия серии Q38 или машину с роликовым конвейером серии Q69 — и объём вентиляции по паспорту. Для участков с ручной обработкой, где источник пыли — пескоструйная камера, считают иначе: по объёму камеры и кратности обмена, а не по числу дробемётов.
21
09/2026Как выбрать металлический абразив: твёрдость 40–66 HRC, плотность 7,2 и 7,4 г/см³, четыре случая, когда привычный выбор не работает
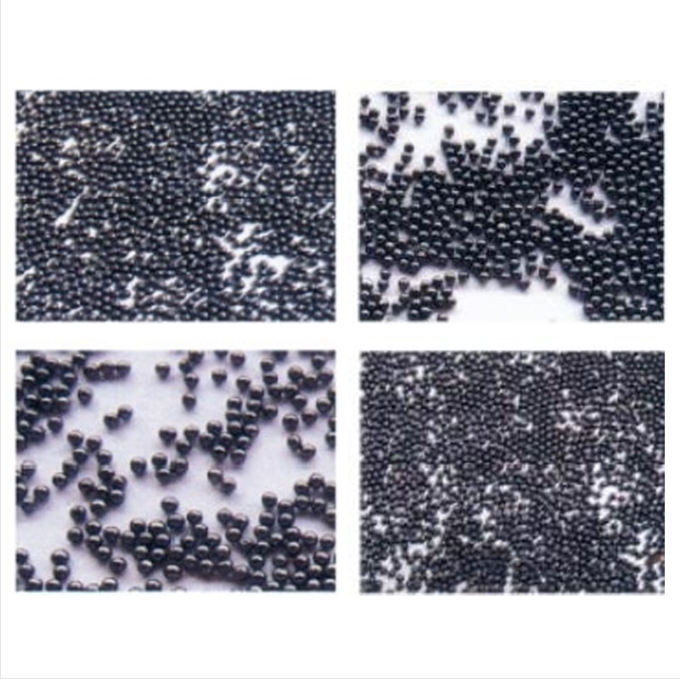
Запрос на «стальную дробь» без уточнения марки и твёрдости — это лотерея: придёт то, что было на складе. Разница не косметическая. У литой дроби максимальная твёрдость 56–60 HRC, у литого песка есть исполнение 63–66 HRC — это уже другой режим работы, другая скорость съёма и другая нагрузка на дробемёт. Ниже — чем четыре позиции из нашего каталога отличаются на цифрах, где каждая работает, и где брать её не стоит. Содержание Форма зерна: шар режет иначе, чем грань Твёрдость по исполнениям: таблица и один неочевидный вывод Химия и металлография: что проверять в паспорте Нержавеющая дробь и резаная проволока Как выбрать зерно по размеру Плотность: почему 0,2 г/см? не мелочь Четыре случая, когда привычный выбор не подходит Чего в каталоге нет и как это спросить у поставщика Восемь строк, которые нужно зафиксировать в заказе Форма зерна: шар режет иначе, чем грань Литой шарик (дробь стальная литая) ударяет по поверхности точкой и уплотняет её. Он медленнее снимает окалину, зато почти не снижает толщину детали и хорошо наводит наклёп — именно поэтому его берут там, где нужна не только очистка, но и усталостная прочность. Форма близка к сферической, при циркуляции зерно раскалывается постепенно, а не крошится сразу: срок службы до списания выше. Литейный песок для стали — это тот же расплав, но дроблёный: угловатые зёрна с режущими кромками. Он работает как маленький резец, снимает окалину и старую краску заметно быстрее. Плата за скорость — более быстрый расход самого абразива и более грубый профиль поверхности. Практический вывод проще, чем кажется: если задача — очистить литьё под окраску, берут песок; если задача — упрочнить пружину, рессорный лист или зуб шестерни, берут шар. Смешивать их можно и часто нужно, но тогда смесь надо считать, а не «подсыпать понемногу». Твёрдость по исполнениям: таблица и один неочевидный вывод Оба материала измерены при нагрузке 500 g, отклонение по твёрдости в паспорте — не более ±3,0 HRC или ±40 HV. Это важно: если поставщик обещает «ровно 50 HRC», он обещает того, чего не бывает. МатериалОбычное исполнениеСпециальные исполненияМин. плотность Дробь стальная литая40–50 HRC (377–509 HV)52–56 HRC (543–620 HV); 56–60 HRC (620–713 HV)7,2 г/см? Литейный песок для стали42–50 HRC (399–509 HV)56–60 HRC (620–713 HV); 63–66 HRC (795–889 HV)7,4 г/см? Неочевидный вывод вот в чём: максимальная твёрдость у песка выше, чем у дроби. У дроби потолок 56–60 HRC, у песка есть исполнение 63–66 HRC. Тот, кто заказывает «абразив поплотнее» и берёт шар, просто не получит этой твёрдости — её у шара нет в принципе. Если нужен быстрый съём плотной окалины, прокатной корки или толстого слоя старой краски, выбирают песок и указывают твёрдость отдельной строкой. Обратная сторона: 63–66 HRC — это уже 795–889 HV. По тонкостенной детали такой абразив пройдёт агрессивно: возможна вытяжка листа, а зерно при ударе внедряется в мягкую основу и остаётся там инородным включением. На высокотвёрдой заготовке это рабочий режим, на тонком листе — брак. Химия и металлография: что проверять в паспорте Обе позиции сделаны из одной базы, поэтому химический состав у них совпадает: углерод (C) — 0,70–1,20 %; марганец (Mn) — 0,35–1,20 %; кремний (Si) — 0,40–1,20 %; сера (S) и фосфор (P) — не более 0,05 % каждый. Металлографическая структура — однородный отпущенный мартенсит или отпущенный троостит с дисперсными карбидами. На практике это единственное, что отличает нормальный абразив от перекалённого: мартенсит без отпуска хрупкий, он лопается при первом же ударе о детали и превращается в пыль. Пыль уходит в пылеуловитель, а не работает по детали — расход растёт, а очистка нет. Плотность в паспорте указана минимальная, измерена методом вытеснения спирта. Это не теоретическая цифра: заниженная плотность означает пустоты и неметаллические включения внутри зерна, то есть тот же быстрый распад. Нержавеющая дробь и резаная проволока Для алюминия, меди, цинка и нержавеющей стали углеродистый абразив не подходит по одной причине: микрочастицы углеродистой стали вбиваются в поверхность и потом ржавеют. Ржавчина выступает пятнами уже на готовом изделии, и переделать её можно только повторной обработкой. Под эти металлы существует дробь из нержавеющей стали двух видов: метод шлифования — вытяжка, резка, шлифовка; блестящая, не ржавеет, цилиндрическая форма (резаная дробь); типоразмеры Φ0,2–2,0 мм; метод распыления — распыление в закрытой среде инертного газа; блестящая, без пор, средней твёрдости, долговечная; типоразмеры φ0,05–3,0 мм. Распыление даёт более широкий диапазон по крупности (от 0,05 мм) и более однородное зерно, шлифование — цилиндр с острыми кромками, то есть более агрессивный съём. Для тонкой финишной обработки цветного металла логичнее распылённая, для зачистки — шлифованная. Отдельная линейка — различные металлические дроби: дробь из стальной проволоки (светлая и чёрная), резаная проволока из нержавеющей стали, алюминиевая и медная проволока. Спецификация Φ0,3–2,5 мм, основное назначение — обработка поверхности алюминия, цинка и тонкостенных деталей. Применяется в литье под давлением, точном литье, производстве скобяных изделий, автокомпонентов, насосов и арматуры. Алюминиевая и медная проволока выбираются там, где даже нержавеющая сталь даёт нежелательный контакт: по цвету и по гальванической паре. Как выбрать зерно по размеру В нашем каталоге три диапазона, и они заданы материалом, а не нашим желанием: шлифованная нержавеющая дробь Φ0,2–2,0 мм, распылённая нержавеющая φ0,05–3,0 мм, резаная проволока Φ0,3–2,5 мм. По литой дроби и литейному песку размеры уточняются при заказе. Логика выбора простая и идёт от детали. Крупное зерно несёт больший импульс: оно быстрее сбивает толстую окалину и прокатную корку, но оставляет более грубый профиль поверхности. Мелкое даёт ровную, однородную шероховатость — это то, что нужно под тонкое лакокрасочное покрытие, под гальванику и под детали, у которых допуск по толщине невелик. Два ограничения, о которых часто вспоминают слишком поздно. Первое — сепарация: зерно должно проходить через сепаратор и сито вашей машины; если взять фракцию крупнее, чем пропускает система очистки, абразив не будет возвращаться в цикл и расход вырастет кратно. Второе — смешанная фракция: в рабочей смеси крупное и мелкое зерно дают неоднородный профиль, и деталь в одной партии будет отличаться от детали. Досыпать свежий абразив нужно той же фракции, с которой машина работает. Плотность: почему 0,2 г/см? не мелочь 7,2 против 7,4 г/см? — разница около 3 %. Она проявляется в двух местах. Первое — загрузка: при том же объёме бункера песок тяжелее, и привод дробемёта работает с другой нагрузкой. Второе — кинетика: при той же скорости вылета более тяжёлое зерно несёт больший импульс, то есть песок не только «режет острее», он ещё и бьёт сильнее. Если вы переходите с дроби на песок без перенастройки, ток двигателя и износ броневых плит изменятся, и это стоит предусмотреть, а не обнаруживать по срабатыванию защиты. Четыре случая, когда привычный выбор не подходит Тонкий лист и длинные детали. Исполнение 63–66 HRC даёт вытяжку и коробление. Для листа до 3 мм берите обычное исполнение песка 42–50 HRC или дробь 40–50 HRC, а съём компенсируйте временем цикла, не твёрдостью. Цветные металлы и нержавейка. Углеродистая дробь и песок оставляют ржавеющие включения. Только нержавеющая дробь, алюминиевая или медная проволока. Заготовка твёрже абразива. Если основа закалена выше абразива, съём почти не идёт, а расход растёт. Здесь надо поднимать твёрдость абразива, а не увеличивать время обработки. Слишком высокая твёрдость «на всякий случай». Чем больше разрыв между твёрдостью зерна и основы, тем выше доля раскалывания: растёт пылевыделение, забивается сепаратор и пылеуловитель, расход на тонну деталей увеличивается. Максимальная твёрдость — не лучший выбор по умолчанию. Чего в каталоге нет и как это спросить у поставщика Расход абразива на тонну деталей — величина, которую нельзя взять из каталога: она зависит от состояния заготовки, требуемой степени очистки, мощности дробемётов и качества сепарации. В карточках наших материалов её нет, и мы не публикуем усреднённых цифр — они будут неверны для вашего цеха. Правильный порядок такой: Замерьте фактический расход на своей машине за смену: сколько загрузили, сколько досыпали, сколько тонн деталей прошло. Это ваша база. Запросите у поставщика паспорт с твёрдостью, химией и плотностью — цифры выше должны в нём присутствовать. Если паспорта нет, сравните хотя бы марку и партию. Сравнивайте две марки только при одинаковом режиме: одна и та же машина, одна и та же заготовка, одно и то же время цикла. Иначе сравнение ничего не покажет. Смотрите не только на расход, но и на пыль: если расход снизился, а пылеуловитель стал забиваться чаще, выгодного обмена не произошло. Восемь строк, которые нужно зафиксировать в заказе Вид абразива: литая дробь, литейный песок, нержавеющая дробь или резаная проволока. Исполнение по твёрдости: обычное или специальное, с указанием диапазона (например, 52–56 HRC). Допуск по твёрдости: не более ±3,0 HRC или ±40 HV. Типоразмер зерна: для резаной проволоки Φ0,3–2,5 мм, для распылённой нержавеющей φ0,05–3,0 мм. Материал обрабатываемой детали — по нему проверяют, не будет ли загрязнения основы. Тип машины: дробь и песок применяются в машинах барабанного, гусеничного, крюкового, поворотного, цепного, накопительного, шагового, тележкового и проходного типов, а также в пескоструйных камерах и на линиях предварительной обработки стали. Объём партии и тара: абразив гигроскопичен, намокшая партия слёживается и меняет сыпучесть. Документы: паспорт с химическим составом, твёрдостью и плотностью. Если абразив подбирается под конкретную машину — например, под дробеструйную машину крючкового типа или высокоэффективную дробеструйную машину — пришлите модель и характеристику заготовки: подбор по твёрдости и зерну мы делаем по вашему режиму, а не по среднему.
02
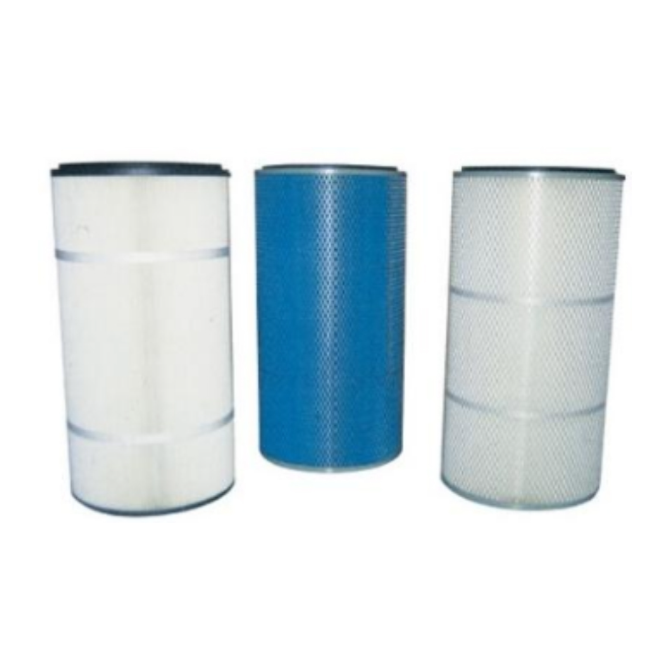
09/2026Фильтрующий картриджный пылеуловитель: обязательное экологическое оборудование для дробеструйных и пескоструйных цехов — пыль на выбросе не более 20 мг/м3
На судостроительных заводах, предприятиях по обработке стальных конструкций, литейных и окрасочных цехах русскоязычного региона импульсные пылеуловители — стандартное оборудование. Ключевой компонент пылеуловителя — фильтр-элемент (картридж), который определяет эффективность фильтрации и концентрацию пыли на выбросе. Фильтр-элемент — расходный материал, требующий регулярной замены — обычно каждые 6-18 месяцев в зависимости от условий эксплуатации и запылённости. Пылеуловитель среднего судостроительного завода может содержать 200-500 фильтр-элементов, и каждая замена — значительная статья расходов. Проблемы оригинальных фильтр-элементов: высокая цена и долгие сроки поставки На рынке русскоязычного региона основные бренды пылеуловителей — DONALDSON (США), NORDIC (Европа) и другие международные производители. Пылеуловители этих брендов действительно качественные, но оригинальные сменные фильтр-элементы имеют две проблемы: Первая: высокая цена. Оригинальный фильтр-элемент DONALDSON стоит обычно 8000-15000 руб., NORDIC — 7000-12000 руб. Пылеуловитель с 300 фильтр-элементами при полной замене обходится в 2-4,5 млн руб. Для предприятия, которому требуется замена 1-2 раза в год, это постоянные эксплуатационные расходы. Вторая: длительные сроки поставки. Оригинальные фильтр-элементыобычно поставляются из Европы или США — в нынешних условиях международной торговли сроки поставки могут составлять 4-8 недель. Если фильтр-элемент внезапно вышел из строя и требуется экстренная замена, предприятие рискует остановкой производства на время ожидания. Китайские аналоги фильтр-элементов: аналогичная производительность, цена на 40% ниже, быстрая поставка ООО Чунцин Новый 103 Машиностроение производит заменяющие фильтр-элементы, совместимые с пылеуловителями DONALDSON, NORDIC и других брендов. Ключевые преимущества: Первое: полная размерная совместимость. Наши фильтр-элементы изготовлены с допусками оригинальных элементов — внешний диаметр, внутренний диаметр, высота, монтажные отверстияполностью совпадают. Прямая замена без модификации пылеуловителя. Второе: аналогичная фильтрация. Фильтрующий материал соответствует оригиналу — композитное волокно (80% древесное волокно + 20% полиэфир) или чистое полиэфирное волокно, точность фильтрации 0,3-1 мкм, эффективность не менее 99,9%. Концентрация пыли на выбросе не более 20 мг/м³,удовлетворяя экологические нормы. Третье: цена на 40% ниже. Стоимость нашего фильтр-элемента составляет 55-65% от цены оригинала — та же замена пылеуловителя экономит 0,8-1,8 млн руб. Четвёртое: быстрая поставка. Стандартныемодели имеются на складе, отгрузка в течение 7 дней после заказа. Нестандартные — в течение 15 дней. Значительно быстрее, чем 4-8 недель для оригинальных элементов. Совместимыемодели фильтр-элементов Наши заменяющие фильтр-элементыохватывают основные серии DONALDSON и NORDIC: Бренд Типовыемодели Тип фильтроматериала Область применения DONALDSON P191986/P191987 серии Композитное волокно Окрасочные цеха, судостроение DONALDSON P169014/P129472 серии Полиэфирное волокно Металлическая пыль, сварочный дым NORDIC NCF серии Композитное волокно + стекловолокно Литейные, шлифовальные цеха NORDIC NPF серии Полиэфирное волокно Пищевая пыль, химические порошки Универсальный Стандарт 350×660 мм Различные фильтроматериалы Общепромышленная пыль Универсальный Стандарт 325×600 мм Различные фильтроматериалы Общепромышленная пыль Руководство по выбору фильтроматериала YC1/YC1A — композитное волокно (80% древесное + 20% полиэфир): для общеотраслевой пыли и окрасочной пыли. Хорошая влагостойкость. YC1A — огнестойкий вариант. YC2/YC2A — полиэфирное волокно: для металлической пыли и сварочного дыма. YC2A — огнестойкий, YC2B — масло- и водостойкий, YC2CD — антистатический. YC12A — композитное волокно + стекловолокно: для высокотемпературных условий и мелкодисперсной пыли. Подходит для литейных и термообрабатывающих цехов. Отрасли применения Судостроительные заводы: замена фильтр-элементов в пылеуловителях линий предварительной обработки и окрасочных цехов. Сталеконструкционные предприятия: замена фильтр-элементов в пылеуловителях дробеструйных и пескоструйных машин. Литейные заводы: замена фильтр-элементов в пылеуловителях участков выбивки, очистки и шлифовки. Окрасочные цеха: замена фильтр-элементов в пылеуловителях окрасочных камер. Сварочные цеха: замена фильтр-элементов в пылеуловителях сварочного дыма. Что мы предлагаем ООО Чунцин Новый 103 Машиностроение специализируется на производстве оборудования для обработки поверхностей и фильтр-элементов для пылеуловителей. Мы предлагаем: бесплатную таблицу совместимостимодели (вы предоставляете номер оригинального фильтра, мы подбираем замену), пробные образцы (попробуйте перед покупкой), оптовые поставки, техническую документацию, быструю доставку и послепродажное обслуживание. Для получения ценового предложения, таблицы совместимости или пробных образцов свяжитесь с нами. ООО Чунцин Новый 103 Машиностроение www.thecqpwj.com

