
Как выбрать металлический абразив: твёрдость 40–66 HRC, плотность 7,2 и 7,4 г/см³, четыре случая, когда привычный выбор не работает
2026-09-21
Запрос на «стальную дробь» без уточнения марки и твёрдости — это лотерея: придёт то, что было на складе. Разница не косметическая. У литой дроби максимальная твёрдость 56–60 HRC, у литого песка есть исполнение 63–66 HRC — это уже другой режим работы, другая скорость съёма и другая нагрузка на дробемёт. Ниже — чем четыре позиции из нашего каталога отличаются на цифрах, где каждая работает, и где брать её не стоит.
Содержание
- Форма зерна: шар режет иначе, чем грань
- Твёрдость по исполнениям: таблица и один неочевидный вывод
- Химия и металлография: что проверять в паспорте
- Нержавеющая дробь и резаная проволока
- Как выбрать зерно по размеру
- Плотность: почему 0,2 г/см? не мелочь
- Четыре случая, когда привычный выбор не подходит
- Чего в каталоге нет и как это спросить у поставщика
- Восемь строк, которые нужно зафиксировать в заказе
Форма зерна: шар режет иначе, чем грань
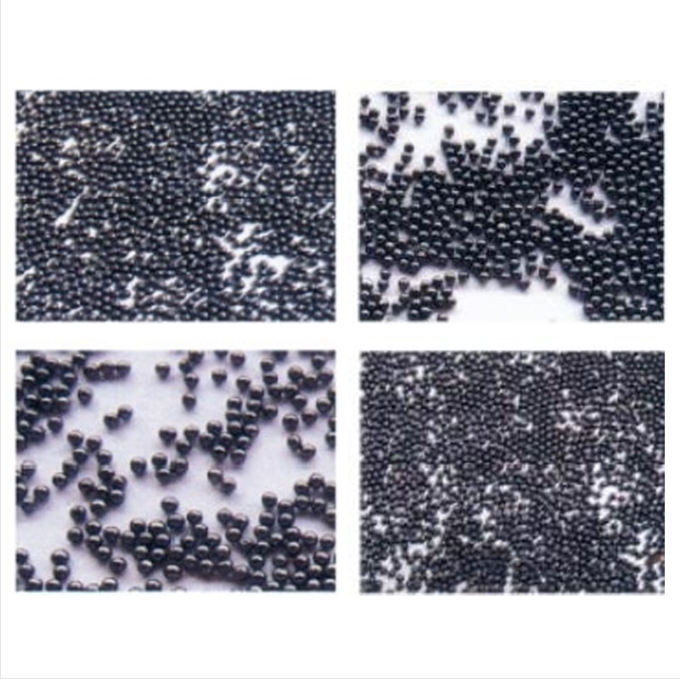
Литой шарик (дробь стальная литая) ударяет по поверхности точкой и уплотняет её. Он медленнее снимает окалину, зато почти не снижает толщину детали и хорошо наводит наклёп — именно поэтому его берут там, где нужна не только очистка, но и усталостная прочность. Форма близка к сферической, при циркуляции зерно раскалывается постепенно, а не крошится сразу: срок службы до списания выше.
Литейный песок для стали — это тот же расплав, но дроблёный: угловатые зёрна с режущими кромками. Он работает как маленький резец, снимает окалину и старую краску заметно быстрее. Плата за скорость — более быстрый расход самого абразива и более грубый профиль поверхности.
Практический вывод проще, чем кажется: если задача — очистить литьё под окраску, берут песок; если задача — упрочнить пружину, рессорный лист или зуб шестерни, берут шар. Смешивать их можно и часто нужно, но тогда смесь надо считать, а не «подсыпать понемногу».
Твёрдость по исполнениям: таблица и один неочевидный вывод
Оба материала измерены при нагрузке 500 g, отклонение по твёрдости в паспорте — не более ±3,0 HRC или ±40 HV. Это важно: если поставщик обещает «ровно 50 HRC», он обещает того, чего не бывает.
| Материал | Обычное исполнение | Специальные исполнения | Мин. плотность |
|---|---|---|---|
| Дробь стальная литая | 40–50 HRC (377–509 HV) | 52–56 HRC (543–620 HV); 56–60 HRC (620–713 HV) | 7,2 г/см? |
| Литейный песок для стали | 42–50 HRC (399–509 HV) | 56–60 HRC (620–713 HV); 63–66 HRC (795–889 HV) | 7,4 г/см? |
Неочевидный вывод вот в чём: максимальная твёрдость у песка выше, чем у дроби. У дроби потолок 56–60 HRC, у песка есть исполнение 63–66 HRC. Тот, кто заказывает «абразив поплотнее» и берёт шар, просто не получит этой твёрдости — её у шара нет в принципе. Если нужен быстрый съём плотной окалины, прокатной корки или толстого слоя старой краски, выбирают песок и указывают твёрдость отдельной строкой.
Обратная сторона: 63–66 HRC — это уже 795–889 HV. По тонкостенной детали такой абразив пройдёт агрессивно: возможна вытяжка листа, а зерно при ударе внедряется в мягкую основу и остаётся там инородным включением. На высокотвёрдой заготовке это рабочий режим, на тонком листе — брак.
Химия и металлография: что проверять в паспорте
Обе позиции сделаны из одной базы, поэтому химический состав у них совпадает:
- углерод (C) — 0,70–1,20 %;
- марганец (Mn) — 0,35–1,20 %;
- кремний (Si) — 0,40–1,20 %;
- сера (S) и фосфор (P) — не более 0,05 % каждый.
Металлографическая структура — однородный отпущенный мартенсит или отпущенный троостит с дисперсными карбидами. На практике это единственное, что отличает нормальный абразив от перекалённого: мартенсит без отпуска хрупкий, он лопается при первом же ударе о детали и превращается в пыль. Пыль уходит в пылеуловитель, а не работает по детали — расход растёт, а очистка нет.
Плотность в паспорте указана минимальная, измерена методом вытеснения спирта. Это не теоретическая цифра: заниженная плотность означает пустоты и неметаллические включения внутри зерна, то есть тот же быстрый распад.
Нержавеющая дробь и резаная проволока
Для алюминия, меди, цинка и нержавеющей стали углеродистый абразив не подходит по одной причине: микрочастицы углеродистой стали вбиваются в поверхность и потом ржавеют. Ржавчина выступает пятнами уже на готовом изделии, и переделать её можно только повторной обработкой. Под эти металлы существует дробь из нержавеющей стали двух видов:
- метод шлифования — вытяжка, резка, шлифовка; блестящая, не ржавеет, цилиндрическая форма (резаная дробь); типоразмеры Φ0,2–2,0 мм;
- метод распыления — распыление в закрытой среде инертного газа; блестящая, без пор, средней твёрдости, долговечная; типоразмеры φ0,05–3,0 мм.
Распыление даёт более широкий диапазон по крупности (от 0,05 мм) и более однородное зерно, шлифование — цилиндр с острыми кромками, то есть более агрессивный съём. Для тонкой финишной обработки цветного металла логичнее распылённая, для зачистки — шлифованная.
Отдельная линейка — различные металлические дроби: дробь из стальной проволоки (светлая и чёрная), резаная проволока из нержавеющей стали, алюминиевая и медная проволока. Спецификация Φ0,3–2,5 мм, основное назначение — обработка поверхности алюминия, цинка и тонкостенных деталей. Применяется в литье под давлением, точном литье, производстве скобяных изделий, автокомпонентов, насосов и арматуры. Алюминиевая и медная проволока выбираются там, где даже нержавеющая сталь даёт нежелательный контакт: по цвету и по гальванической паре.
Как выбрать зерно по размеру
В нашем каталоге три диапазона, и они заданы материалом, а не нашим желанием: шлифованная нержавеющая дробь Φ0,2–2,0 мм, распылённая нержавеющая φ0,05–3,0 мм, резаная проволока Φ0,3–2,5 мм. По литой дроби и литейному песку размеры уточняются при заказе.
Логика выбора простая и идёт от детали. Крупное зерно несёт больший импульс: оно быстрее сбивает толстую окалину и прокатную корку, но оставляет более грубый профиль поверхности. Мелкое даёт ровную, однородную шероховатость — это то, что нужно под тонкое лакокрасочное покрытие, под гальванику и под детали, у которых допуск по толщине невелик.
Два ограничения, о которых часто вспоминают слишком поздно. Первое — сепарация: зерно должно проходить через сепаратор и сито вашей машины; если взять фракцию крупнее, чем пропускает система очистки, абразив не будет возвращаться в цикл и расход вырастет кратно. Второе — смешанная фракция: в рабочей смеси крупное и мелкое зерно дают неоднородный профиль, и деталь в одной партии будет отличаться от детали. Досыпать свежий абразив нужно той же фракции, с которой машина работает.
Плотность: почему 0,2 г/см? не мелочь
7,2 против 7,4 г/см? — разница около 3 %. Она проявляется в двух местах. Первое — загрузка: при том же объёме бункера песок тяжелее, и привод дробемёта работает с другой нагрузкой. Второе — кинетика: при той же скорости вылета более тяжёлое зерно несёт больший импульс, то есть песок не только «режет острее», он ещё и бьёт сильнее. Если вы переходите с дроби на песок без перенастройки, ток двигателя и износ броневых плит изменятся, и это стоит предусмотреть, а не обнаруживать по срабатыванию защиты.
Четыре случая, когда привычный выбор не подходит
- Тонкий лист и длинные детали. Исполнение 63–66 HRC даёт вытяжку и коробление. Для листа до 3 мм берите обычное исполнение песка 42–50 HRC или дробь 40–50 HRC, а съём компенсируйте временем цикла, не твёрдостью.
- Цветные металлы и нержавейка. Углеродистая дробь и песок оставляют ржавеющие включения. Только нержавеющая дробь, алюминиевая или медная проволока.
- Заготовка твёрже абразива. Если основа закалена выше абразива, съём почти не идёт, а расход растёт. Здесь надо поднимать твёрдость абразива, а не увеличивать время обработки.
- Слишком высокая твёрдость «на всякий случай». Чем больше разрыв между твёрдостью зерна и основы, тем выше доля раскалывания: растёт пылевыделение, забивается сепаратор и пылеуловитель, расход на тонну деталей увеличивается. Максимальная твёрдость — не лучший выбор по умолчанию.
Чего в каталоге нет и как это спросить у поставщика
Расход абразива на тонну деталей — величина, которую нельзя взять из каталога: она зависит от состояния заготовки, требуемой степени очистки, мощности дробемётов и качества сепарации. В карточках наших материалов её нет, и мы не публикуем усреднённых цифр — они будут неверны для вашего цеха.
Правильный порядок такой:
- Замерьте фактический расход на своей машине за смену: сколько загрузили, сколько досыпали, сколько тонн деталей прошло. Это ваша база.
- Запросите у поставщика паспорт с твёрдостью, химией и плотностью — цифры выше должны в нём присутствовать. Если паспорта нет, сравните хотя бы марку и партию.
- Сравнивайте две марки только при одинаковом режиме: одна и та же машина, одна и та же заготовка, одно и то же время цикла. Иначе сравнение ничего не покажет.
- Смотрите не только на расход, но и на пыль: если расход снизился, а пылеуловитель стал забиваться чаще, выгодного обмена не произошло.
Восемь строк, которые нужно зафиксировать в заказе
- Вид абразива: литая дробь, литейный песок, нержавеющая дробь или резаная проволока.
- Исполнение по твёрдости: обычное или специальное, с указанием диапазона (например, 52–56 HRC).
- Допуск по твёрдости: не более ±3,0 HRC или ±40 HV.
- Типоразмер зерна: для резаной проволоки Φ0,3–2,5 мм, для распылённой нержавеющей φ0,05–3,0 мм.
- Материал обрабатываемой детали — по нему проверяют, не будет ли загрязнения основы.
- Тип машины: дробь и песок применяются в машинах барабанного, гусеничного, крюкового, поворотного, цепного, накопительного, шагового, тележкового и проходного типов, а также в пескоструйных камерах и на линиях предварительной обработки стали.
- Объём партии и тара: абразив гигроскопичен, намокшая партия слёживается и меняет сыпучесть.
- Документы: паспорт с химическим составом, твёрдостью и плотностью.
Если абразив подбирается под конкретную машину — например, под дробеструйную машину крючкового типа или высокоэффективную дробеструйную машину — пришлите модель и характеристику заготовки: подбор по твёрдости и зерну мы делаем по вашему режиму, а не по среднему.